關閉
您的購物車是空的。


軟性包裝(Flexible Packaging)是以可彎曲的塑膠薄膜、鋁箔或其他柔性材料製成的包裝形式,常見產品包括 PE 塑膠袋、食品彩印袋、尼龍真空袋、鋁箔袋、ESD 防靜電袋及自動包裝膜捲,軟性包裝並非全部都需要多層貼合,一般 LDPE/HDPE 塑膠袋可採用單層膜或共擠膜製作,而需要印刷保護、阻氧、防潮或特殊熱封性能的包裝,則可能使用多層複合材料,兩者主要差別,在於單層材料由本身的物性提供主要功能,多層結構則可利用不同材料的特性搭配,使包裝同時具有印刷、阻隔、機械強度與熱封性能
多層複合包裝通常可依材料功能分為外層、阻隔層與熱封層,但並非每款產品都必須使用三種獨立薄膜
| 功能層 | 常見材料 | 主要功能 | 技術注意事項 |
|---|---|---|---|
| 外層/印刷基材 | PET、OPP、NY | 承載印刷、提供機械強度與外觀 | 印刷附著、尺寸穩定性 |
| 阻隔層 | AL、VMPET、EVOH | 降低氧氣、水氣或光線穿透 | 阻隔性能、針孔、濕度影響 |
| 內層/熱封層 | PE、LLDPE、CPP、RCPP | 提供熱封、密合及內容物接觸面 | 熱封強度、耐溫與材料適用性 |
例如 PET/AL/PE 複合鋁箔袋,可由 PET 提供外層保護與印刷功能,AL 鋁箔提供高阻隔與遮光功能,再由 PE 提供袋口熱封性能,但如果是 NY/PE 尼龍真空袋,通常更重視耐穿刺、柔韌及真空封口要求,不能直接以材料層數判斷哪一款包裝袋比較好
不同包裝結構可能省略部分程序,例如數位印刷不需要傳統凹版製版,單層 PE 袋可能不需要貼合,直接供應自動包裝膜捲也不需要預先製成袋子,一般客製化複合包裝可依下列階段理解
| 製程階段 | 加工目的 | 主要品質風險 |
|---|---|---|
| ① 規格設計 | 確認材料、袋型、尺寸及功能 | 選錯材質、尺寸不符 |
| ② 薄膜準備 | 製造或選用適合的基膜 | 厚度不均、薄膜缺陷 |
| ③ 印前與製版 | 分色、確認圖稿與製版 | 色版錯誤、圖文偏位 |
| ④ 薄膜印刷 | 印製品牌圖案及產品資訊 | 色差、套印不準、附著不良 |
| ⑤ 複合貼合 | 結合不同功能材料 | 氣泡、皺摺、層間剝離 |
| ⑥ 熟化固化 | 使適用的膠黏系統完成反應 | 黏著不足、後續加工異常 |
| ⑦ 分條加工 | 裁切成指定寬度的膜捲 | 寬度偏差、切邊不良 |
| ⑧ 熱封製袋 | 製成指定袋型並完成裁切 | 漏氣、假封、封邊破裂 |
包裝袋製作前,應先確認內容物重量、大小、保存方式、機械強度與阻隔要求,再選擇適合的材料結構與厚度,不同薄膜具有不同製造方式,例如 PE 可使用吹膜或流延加工,部分多層膜可採用共擠技術,而 PET、NY 等包裝基膜則可能經過不同的押出與延伸加工製程,薄膜準備階段應注意厚度均勻性、表面缺陷、尺寸穩定性及後續加工相容性,因為基膜品質會影響印刷套色、貼合及最後的熱封製袋
印刷前需確認袋型展開尺寸、裁切位置、封口範圍、圖案出血、CMYK 色彩、Pantone 特別色與白墨區域,凹版印刷通常透過具有凹陷網穴的版筒轉移油墨,適合固定圖案及較大量的重複生產,數位印刷則不需要為每款設計製作傳統凹版版筒,適合評估少量與多款式包裝,多層彩藝包裝常使用裡印方式,將油墨配置於適合的透明外層薄膜內側,再依材料結構進行複合,有助於減少印刷圖案直接受到外部摩擦,印刷過程需注意套印精度、油墨乾燥、附著力及薄膜張力,否則後續貼合完成後,可能產生圖案偏移、顏色變化或外觀不良
複合貼合(Lamination)是利用適合的製程,將不同功能的薄膜結合為多層包裝材料,常見方式包括乾式貼合、無溶劑貼合與部分押出複合製程,乾式貼合通常使用需經乾燥程序的膠黏系統,無溶劑貼合則使用不依賴大量溶劑稀釋的膠黏系統,實際製程仍需配合材料、膠黏劑及設備條件,採用需要固化反應的膠黏系統時,貼合後通常還需適當熟化,讓材料層間達到預定黏著性能,熟化不足可能影響後續分條、熱封或產品使用,但並非所有複合包裝都使用相同熟化時間,也不是所有多層結構都必須經過膠黏劑貼合與熟化,應依實際材料與製程確認
複合膜或單層包裝膜完成前段加工後,可依製袋設備所需寬度進行分條,分條時應控制尺寸、刀具狀態、收捲張力及切邊品質,後續製袋機會依袋型進行折摺、熱封、裁切及必要的夾鏈、易撕口、吊孔等加工,形成三面封袋、站立袋、八面封平底袋、真空袋或其他特殊袋型,熱封主要依靠適合的溫度、壓力與接觸時間,使熱封層形成接合,封口條件不足可能造成假封或漏氣,條件不適當也可能造成過度變形、封邊脆化或材料損傷
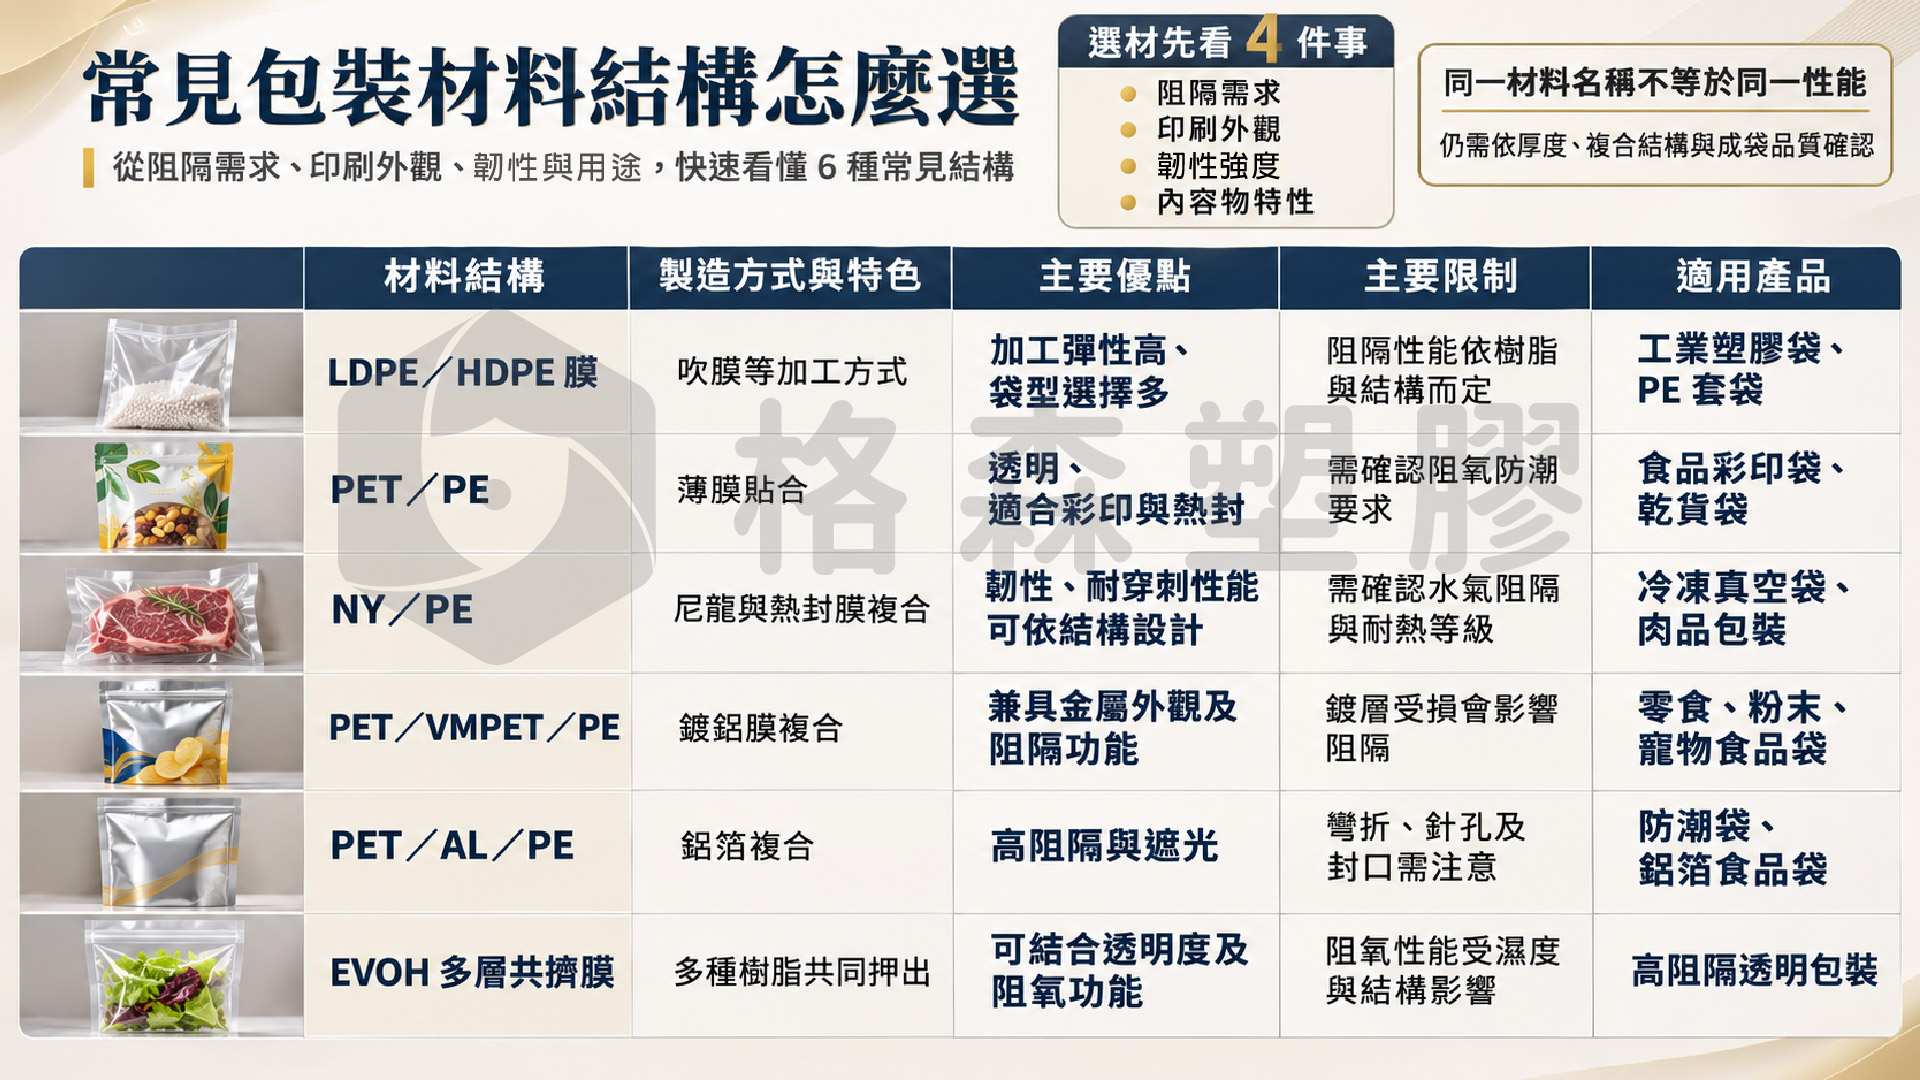
| 材料結構 | 製造方式與特色 | 主要優點 | 主要限制 | 適用產品 |
|---|---|---|---|---|
| LDPE/HDPE 膜 | 吹膜等加工方式 | 加工彈性高、袋型選擇多 | 阻隔性能依樹脂與結構而定 | 工業塑膠袋、PE 套袋 |
| PET/PE | 薄膜貼合 | 透明、適合彩印與熱封 | 需確認阻氧防潮要求 | 食品彩印袋、乾貨袋 |
| NY/PE | 尼龍與熱封膜複合 | 韌性、耐穿刺性能可依結構設計 | 需確認水氣阻隔與耐熱等級 | 冷凍真空袋、肉品包裝 |
| PET/VMPET/PE | 鍍鋁膜複合 | 兼具金屬外觀及阻隔功能 | 鍍層受損會影響阻隔 | 零食、粉末、寵物食品袋 |
| PET/AL/PE | 鋁箔複合 | 高阻隔與遮光 | 彎折、針孔及封口需注意 | 防潮袋、鋁箔食品袋 |
| EVOH 多層共擠膜 | 多種樹脂共同押出 | 可結合透明度及阻氧功能 | 阻氧性能受濕度與結構影響 | 高阻隔透明包裝 |
材料結構與製程並非固定搭配,表列為常見設計方向,實際仍需依產品規格與檢驗資料判斷
堅果、果乾、餅乾與常溫零食通常需要兼顧品牌展示、分裝效率與開封便利性,部分產品對氧氣、水氣及光線較敏感
主要風險:包裝阻隔能力不足可能造成吸濕、口感改變或油脂氧化,袋型容量不合適也可能增加過多空隙或影響展示效果
優先確認規格:
建議材料或袋型:可依保存條件評估 PET/PE、鍍鋁複合袋或鋁箔複合袋,袋型可選擇站立夾鏈袋或八面封平底袋
採購及使用注意事項:如果需要重複開關,夾鏈可改善開封後的使用便利性,但不能取代出廠前必要的完整熱封,食品效期仍須依實際包裝及產品試驗確認
咖啡、茶葉、蛋白粉、穀物粉及沖泡食品,通常需要考慮吸濕、香氣保存、氧化及粉末污染封口等問題
主要風險:水氣進入包裝可能造成粉末結塊,氧氣與光線也可能影響部分產品品質,若封口區殘留粉末,還可能降低熱封完整性
優先確認規格
建議材料或袋型:對阻隔要求較高的產品,可評估 PET/AL/PE 等鋁箔複合材料,依容量選用三面封袋、背封袋、夾鏈袋或平底袋
採購及使用注意事項:不應只以粉末顆粒大小判斷是否需要鋁箔,仍需依吸濕性、氧化敏感度、預期效期及保存方式選擇,並驗證實際封口效果
IC 晶片、PCB、PCBA、感測器及電子模組,可能需要防靜電、靜電放電屏蔽、防潮或潔淨包裝,材料選擇需配合電子元件敏感度及使用流程
主要風險:如果只使用一般塑膠袋,可能無法滿足指定的 ESD 防護要求,對濕氣敏感的電子元件而言,若包裝阻隔或封口不足,也可能影響儲存管理
優先確認規格
建議材料或袋型:可依電子零件的防護要求,評估抗靜電金屬袋、ESD 屏蔽袋或符合指定規格的鋁箔防潮袋
採購及使用注意事項:一般金屬外觀袋不一定具備合格靜電屏蔽性能,一般鋁箔袋也不應直接視為符合所有 MBB 要求,應確認實際規格、測試資料及封裝程序
工業零件、五金產品、物流出貨及一般商品包裝,常需要防塵、防水、尺寸穩定、適當耐撕裂及品牌標示功能
主要風險:薄膜厚度不足、尺寸不合、封邊強度不夠或印刷附著不良,都可能影響包裝效率及運輸外觀
優先確認規格
建議材料或袋型:可依用途選擇 LDPE 塑膠袋、HDPE 袋、PE 套袋、客製化印刷袋或破壞袋
採購及使用注意事項:一般工業塑膠袋不一定需要多層複合與彩色凹版印刷,若使用單層 PE 即可滿足需求,可優先比較較簡單的製程與加工方式,降低不必要的材料及印刷成本
兩款包裝袋即使外觀、尺寸與總厚度相同,也可能因為薄膜材料比例、加工條件、複合結構、封口性能及品質要求不同,而產生使用差異,例如同樣標示 0.12 mm 的複合袋,實際使用的 PET、NY、PE 或其他材料厚度配置可能不同,封口強度、柔韌性及耐穿刺表現也不一定相同,因此採購比較時,應同時核對材料結構、功能需求與驗收方法,而不是只比較袋子的總厚度和單價
| 常見問題 | 可能原因 | 優先檢查 | 建議處理方向 |
|---|---|---|---|
| 印刷色差 | 油墨、底材、白墨或製程差異 | 核准色樣與印刷材料 | 確認色差標準及實際樣品 |
| 套印偏移 | 張力變化或套色控制異常 | 圖文邊緣、位置偏移 | 檢查材料穩定性與印刷條件 |
| 複合脫層 | 膠黏系統或固化條件不合 | 層間剝離位置 | 確認貼合材料與剝離強度 |
| 膜面氣泡 | 貼合、塗佈或材料缺陷 | 氣泡位置及分布 | 檢查貼合均勻性 |
| 袋口漏氣 | 熱封不足、皺褶或污染 | 封口及袋身完整性 | 確認熱封參數與洩漏位置 |
| 封邊破裂 | 強度不足或局部應力過大 | 封邊、折角與破裂位置 | 評估袋型及受力條件 |
| 尺寸不穩 | 張力、熱收縮或裁切誤差 | 成品尺寸與加工方向 | 確認允差及量測方式 |
| 裝填後破袋 | 尖角穿刺、重量或運輸負荷 | 袋身與底部受力區 | 評估材料強度及裝填設計 |
上述問題不一定只有單一原因,遇到異常時應保留樣品、批號及使用紀錄,避免未確認原因就直接增加厚度或調高封口溫度
| 單位 | 確認項目 | 應準備的資料 |
|---|---|---|
| 採購 | 價格、MOQ、版費、交期、供貨一致性 | 報價單、採購規格 |
| 包裝工程 | 材料、厚度、袋型與機台相容性 | 結構圖、尺寸圖、試包資料 |
| 印刷設計 | CMYK、專色、白墨與版面 | 正式完稿及核准色樣 |
| 生產單位 | 熱封、裝填及使用條件 | 生產設備與加工參數 |
| 品保/IQC | 外觀、尺寸、強度與功能驗收 | 檢驗規範、抽樣計畫 |
| 倉儲/物流 | 堆疊、運送及保存條件 | 包裝方式與運輸要求 |
採購前若只確認單價與數量,卻沒有建立材料結構及檢驗要求,容易造成不同批次產品的認定差異,建議將袋型尺寸、厚度允差、印刷色樣、封口品質及必要檢驗項目,整合成可供供應商與企業內部共同使用的產品規格確認文件
| 檢驗項目 | 參考方法 | 主要確認目的 |
|---|---|---|
| 厚度與尺寸 | 適用的厚度量測方法及尺寸規範 | 確認材料均勻性及尺寸 |
| 熱封強度 | ASTM F88/F88M | 評估封口接合強度 |
| 氧氣透過率 OTR | ASTM D3985 | 評估薄膜阻氧性能 |
| 水蒸氣透過率 WVTR | ASTM F1249 | 評估薄膜防潮性能 |
| 包裝洩漏 | ASTM D3078 等適用方法 | 檢查特定條件下的洩漏 |
| 複合剝離強度 | 依材料選擇適用方法 | 評估不同膜層黏著性能 |
| 印刷色差 | CIE L*a*b*、ΔE 等方式 | 確認品牌色與樣品差異 |
| 耐穿刺與耐衝擊 | 依材料及用途選擇方法 | 評估袋身受外力的耐受能力 |
各項試驗方法有其適用材料、操作條件及限制,實際允收標準應由採購雙方依產品用途約定,例如 ASTM F88/F88M 所評估的是封口機械強度,不能單獨取代整袋氣密性檢驗,而 OTR 與 WVTR 也必須確認測試溫度、濕度及材料結構,才能進行合理比較
企業可參考以下資料作為技術規格與檢驗規劃依據
上述標準為可參考的檢測方法,並不代表格森全部產品均已完成相關測試,實際報告與技術數據仍應依個別材料及產品資料確認
格森塑膠企業有限公司擁有超過 30 年塑膠包裝製造與客製化經驗,官網提供 LDPE/HDPE 塑膠袋與膜、尼龍真空袋、鋁箔複合袋、八面封平底袋及數位印刷包裝等產品,對一般工業產品,可依防塵、防水、厚度及尺寸需求評估 PE 類包裝,對食品與真空用途,則可依保存方式、機台條件及阻隔要求選擇適合的複合袋型,電子零件相關產品亦可依抗靜電、靜電屏蔽、防潮及潔淨要求,進一步確認適用材料與封裝規格,企業可提供現有袋樣或包裝需求,評估材料、厚度、袋型與客製化印刷方式,實際可供應規格及檢驗資料應以個別產品確認結果為準
為提高報價準確性,建議企業在詢價時提供
塑膠包裝袋的製造流程會依材料結構、印刷方式及袋型不同而有所差異,並不是所有袋子都需要經過相同加工程序,一般客製化彩藝複合袋可包含材料設計、基膜準備、印前製版、印刷、複合貼合、熟化、分條及熱封製袋,若是單層 PE 塑膠袋,則可能由吹膜、印刷、裁切及熱封等較簡單的程序完成,採用數位印刷時,通常不需要為每款圖案製作傳統凹版版筒,而自動包裝膜捲通常以捲材交貨,不會先加工成單一袋子,企業在詢價時應先確認最終需要的是空白袋、彩印袋、複合膜捲還是已完成封邊的成品袋,供應商才能依實際產品安排適合的加工流程
單層塑膠袋主要依靠材料本身的功能,多層複合袋則結合不同材料的特性,提供額外的阻隔、印刷、強度或熱封性能,但並不是層數越多就一定越好,例如一般工業防塵袋、商品套袋或內包裝,可依用途選擇 LDPE/HDPE 材料,不一定需要增加鋁箔或其他阻隔層,如果產品需要阻氧、防潮、耐穿刺或多色彩印,才可能進一步評估 NY/PE、PET/VMPET/PE 或其他複合結構,層數增加也可能帶來材料成本、貼合加工及回收處理方面的限制,因此應以實際功能與驗收要求判斷,而不是單純比較材料層數
裡印是將圖案印在適當外層薄膜的內側,後續再依設計與其他材料複合,使印刷層位於包裝材料的內部,這種結構可降低油墨直接受到外部摩擦與刮傷的機會,常見於食品彩藝包裝、鋁箔複合袋及其他多層印刷膜,表印則是直接在材料外表面印刷,適合部分單層膜或特定包裝設計,但需另外確認油墨附著力、耐摩擦及預定使用條件,需要注意的是,裡印並不等於自動符合所有食品接觸安全要求,仍應依完整材料、油墨、膠黏劑及使用條件評估適用性
使用需要固化反應的膠黏系統時,複合膜通常需要經過適當熟化,讓不同材料層之間建立預定的黏著性能,並降低後續加工發生異常的風險,熟化時間會受到膠黏劑種類、材料結構、加工溫度及製程設計影響,因此沒有適用所有複合膜的固定熟化時數,如果材料尚未達到必要固化程度,就直接進入分條或高溫熱封程序,可能增加層間剝離、外觀變化或其他加工不良的機率,但共擠膜與部分不使用相同膠黏系統的複合加工,不一定需要相同的熟化程序,採購應確認實際生產方式與產品驗收要求,而不是要求所有袋子一律採用同樣時間
複合袋脫層可能與薄膜表面處理、膠黏劑選擇、塗佈均勻性、貼合條件、固化程度或內容物相容性有關,不能只憑外觀就判斷為單一製程問題,如果袋身出現明顯的層間分離、局部氣泡或印刷膜剝離,應先確認異常發生的位置、時間及使用條件,例如尚未充填便出現脫層,與充填油脂、化學內容物或加熱處理後才出現脫層,可能涉及不同的影響因素
封口外觀看起來平整,不代表內層材料已完全形成符合要求的熱封接合,也不能保證整個包裝沒有微小洩漏位置,常見影響因素包括熱封溫度、壓力、時間不足或不適當,袋口存在粉末、油脂及皺褶,或折角處材料層數變多,造成局部受熱不均,此外,包裝袋也可能因內容物尖角穿刺、搬運擠壓或袋身缺陷而漏氣,並非所有漏氣都發生在封口區,因此檢查時應區分封口強度與整袋密封完整性,必要時搭配適用的封口強度試驗及洩漏檢測,找出真正異常位置後再調整材料或設備參數
客製印刷袋不一定需要傳統開版,數位印刷通常不需要製作專屬凹版版筒,凹版印刷則需要依圖稿配置相應色版,如果企業正在開發新產品、測試市場或需要多種包裝圖案,可先評估數位印刷,但必須確認設備支援的材料、尺寸、袋型及實際最低訂購量,如果是固定規格、長期大量採購的包裝,則可比較凹版印刷的製版費、開機成本及大量生產單價
相同總厚度不代表材料組成完全相同,單層 PE、NY/PE 與其他多層複合袋,即使厚度接近,仍可能具有不同的韌性、挺度、熱封及阻隔性能,例如尼龍層可能有助於提升特定結構的耐穿刺表現,PE 或其他熱封材料則會影響封口性能,實際結果還受到材料等級、層厚比例及加工條件影響,因此不能只用「厚度 0.1 mm」作為判斷兩款包裝袋相同的依據
鋁箔、鍍鋁膜與 EVOH 都可用於不同的阻隔包裝設計,但三者具有不同的材料特性與使用限制,應依防潮、阻氧、遮光及透明度要求選擇,鋁箔複合材料通常適合較高阻隔及遮光要求,但需注意彎折、針孔及封口完整性,鍍鋁膜可提供金屬外觀及一定的阻隔性能,但仍需確認鍍層品質,EVOH 則常用於需要透明度與阻氧能力的多層結構,但其阻氧表現會受到濕度及材料配置影響
對一般工業 PE 袋,可優先確認厚度、尺寸、封口與承重需求,對食品、真空、電子防潮或 ESD 包裝,則應依功能要求進一步確認材料結構與必要檢驗資料,採購前建議要求正式規格確認資料、核准樣品、尺寸及厚度允差、印刷稿、封口要求,以及依用途所需的檢驗文件,格森塑膠提供多類型包裝袋、塑膠薄膜與客製化產品選擇,企業可提供現有袋樣、使用條件、需求數量及印刷圖檔,先確認是否有適用規格,再評估材料選型與客製化方案
如果你正在找台灣塑膠袋、客製塑膠包裝袋製造商,歡迎與格森塑膠聯繫
相關產品
👉 數位印刷客製包裝袋:適合少量、多SKU、多版本、新品測試與快速修改設計的包裝需求
👉 鋁箔/高阻隔印刷袋:適合食品、保健食品、電子產品與需要防潮、遮光及印刷識別的產品
👉 八面封夾鏈平底方底袋:可依內容物、數量及印刷版面評估數位印刷或凹版生產
👉 透明真空袋:提供多種真空袋、尼龍真空袋及相關包裝選項,可依產品與設備確認抽真空、耐穿刺及保存條件
🔗購買連結:
更多產品歡迎參閱格森塑膠:
ig: https://www.instagram.com/gesen033750811/
fb: https://www.facebook.com/gs27908033?locale=zh_TW
threads: https://www.threads.net/@gesen033750811?hl=zh-tw